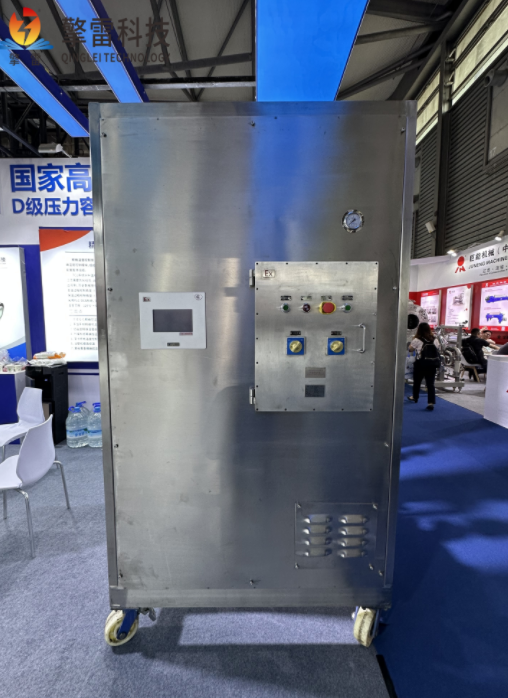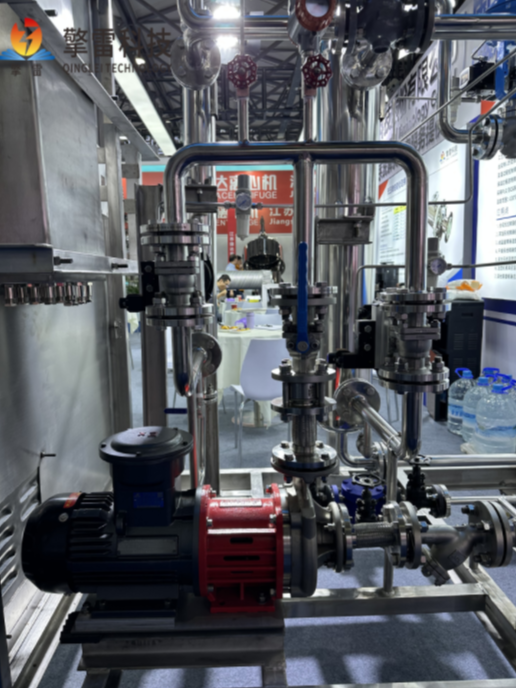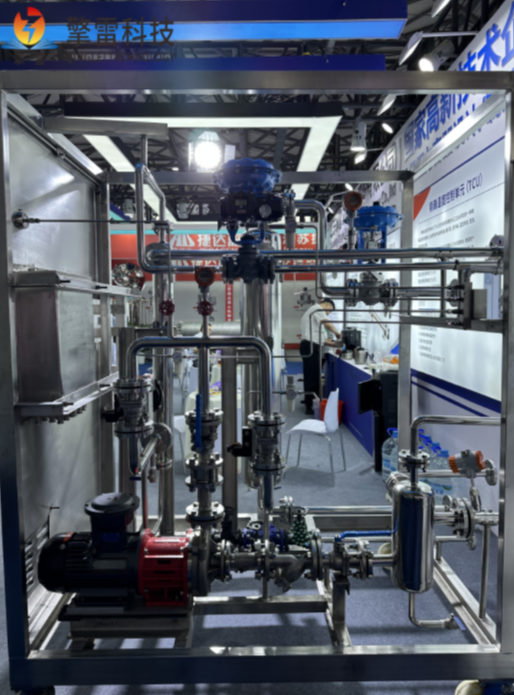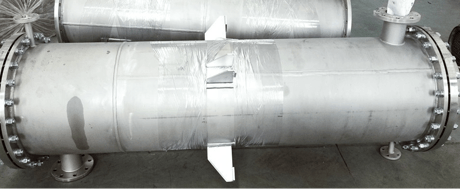
药用双管板换热器作为制药行业热交换的核心设备,凭借其独特的双管板结构与高密封性设计,成为保障药品生产安全与质量的关键技术载体。该设备在换热管束两端各设置两套独立管板,形成与大气连通的中间监测腔,这一创新结构从根本上杜绝了管程与壳程介质因泄漏引发的交叉污染风险。当任一侧发生泄漏时,流体仅会进入中间腔并触发报警,而不会混入另一侧流体,这种设计在疫苗生产、细胞培养液冷却等场景中尤为重要,可确保符合WHO疫苗预认证及GMP规范要求。
其材料选择严格遵循制药行业标准,主体采用316L不锈钢或哈氏合金,确保耐腐蚀性与金属离子析出量低于1ppb,满足高纯电子化学品及多晶硅生产等严苛工况。换热管采用无缝毛细管技术,管壁厚度仅为传统设备的1/2,直径缩小至1/3,在相同压力损失下传热系数提升3—5倍,热回收率高达90%以上。例如,在抗生素发酵过程中,该设备可精确控制酵母活性,防止冷却水渗入发酵液,同时通过全排空设计与直线管路结构,实现CIP/SIP在线清洗灭菌,避免微生物滋生。
制造工艺方面,设备采用强度胀接与焊接复合工艺,通过胀接工艺评定确定最佳参数,确保换热管与管板连接强度。焊接接头需经射线检测或超声检测,壳程水压试验压力达设计值的1.5倍,保压30分钟无渗漏后方可投入使用。此外,设备配备压力监测与氦检漏系统,可实时检测中间腔压力变化,泄漏灵敏度达10⁻⁶ Pa·m³/s,为无菌生产工艺提供双重安全保障。
目前,该设备已广泛应用于生物反应器温控、无菌灌装系统、危险反应控温等领域,其紧凑结构与模块化设计使其可直接安装于使用点,占地面积仅为传统设备的1/3,显著降低技术夹层管路造价。随着制药行业对生产安全与能效要求的持续提升,药用双管板换热器正通过材料升级与智能化监测技术迭代,为全球药品质量安全构筑更坚固的技术防线。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿