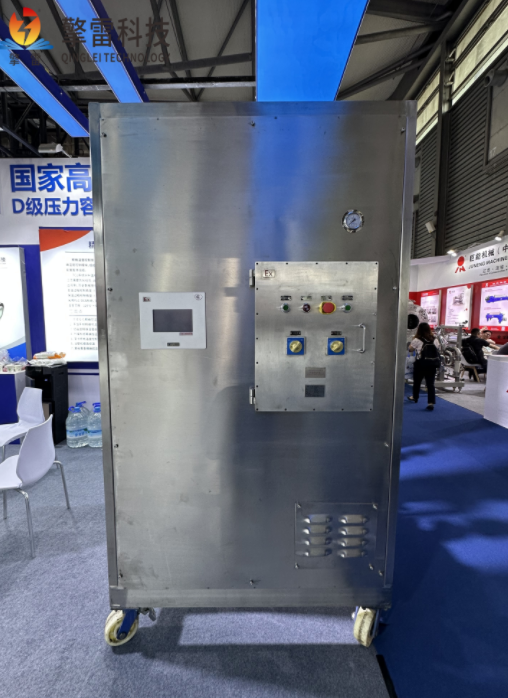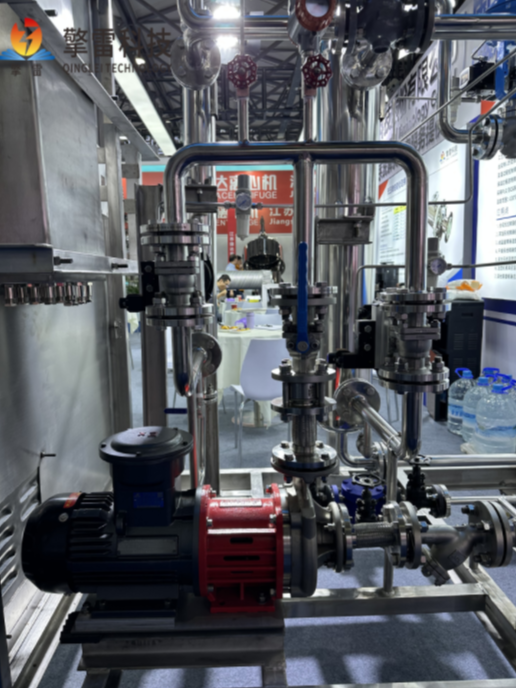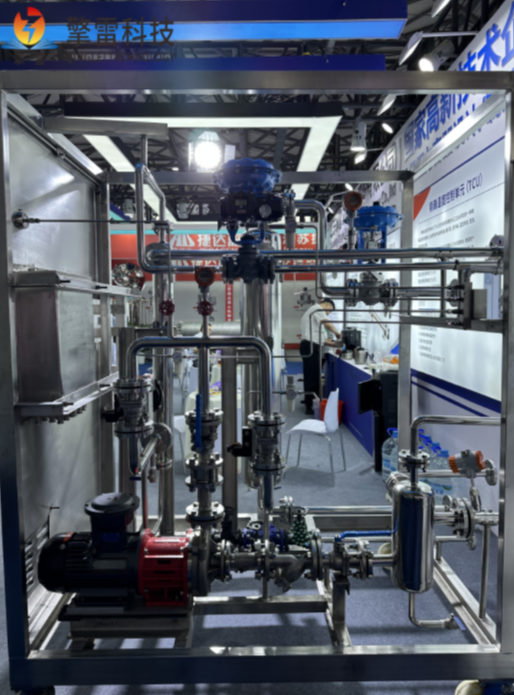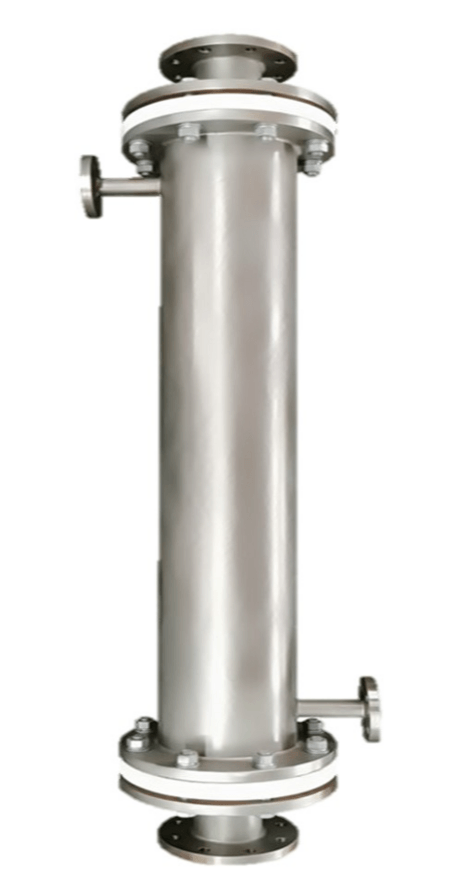
在工业领域,高温、强腐蚀性介质的热交换是制约生产效率与设备寿命的核心难题。传统金属换热器在硫酸、氢氟酸、熔融碱等极端工况下易腐蚀失效,而石墨换热器则因强度不足难以承受高压。碳化硅换热器凭借其独特的材料特性与结构设计,成为破解这一困局的关键技术,其传热效率较传统设备提升50%-100%,寿命延长3-5倍,正加速推动化工、冶金、新能源等行业的绿色转型。
一、技术原理:三维导热网络实现高效热传递
碳化硅换热器的核心在于其基于碳化硅陶瓷的三维导热结构。该材料熔点高达2700℃,导热系数达120-270 W/(m·K),接近铝合金水平,远超不锈钢(15-20 W/(m·K))和石墨(50 W/(m·K))。其工作原理可分为三个层面:
微观层面:碳化硅晶格结构致密,电子迁移率高,热量通过晶格振动(声子传导)和自由电子运动双重机制快速传递。例如,在硫酸生产中,高温二氧化硫气体流经碳化硅管时,热量在0.1秒内即可穿透1mm厚管壁,实现高效换热。
结构层面:采用管式或板式设计,通过双层碳化硅管交叉粘接形成空气与烟气通道。以管式结构为例,内管通高温烟气(如1300℃冶金炉烟气),外管通助燃空气,热量通过管壁传递使空气预热至600℃以上,预热效率提升40%。
系统层面:模块化设计支持多股流体并行换热。例如,在氯碱工业中,一套设备可同时完成32%烧碱溶液预热(80℃)和50%浓烧碱冷却(30℃),通过逆流换热实现热量梯级利用,系统能效提升25%。
二、核心优势:五维突破重塑工业换热标准
碳化硅换热器通过材料与结构的双重创新,在性能、寿命、成本等维度实现全面突破:
耐腐蚀性:
碳化硅几乎耐受所有强酸(硫酸、盐酸、硝酸)、强碱(氢氧化钠)及有机溶剂。在某硫酸厂案例中,传统金属换热器平均寿命仅2年,而碳化硅设备在浓度98%硫酸、120℃工况下连续运行10年无泄漏,维护成本降低80%。
高温稳定性:
非氧化气氛下可长期承受1400℃高温,氧化气氛中耐温达800℃。在钢铁行业,其用于均热炉烟气余热回收,使烟气温度从1300℃降至200℃,回收热量用于预热助燃空气,燃料消耗降低35%。
高效节能:
导热效率是石墨的2-5倍,传热系数可达14000 W/(m²·℃)。在多晶硅制备中,碳化硅换热器将反应尾气热量回收用于预热原料,单台设备年节电超200万度,碳排放减少1500吨。
结构紧凑:
薄壁设计(壁厚<1mm)使单位体积换热面积达800-1200 m²/m³,较传统设备缩小50%占地面积。在海上平台LNG液化项目中,其紧凑结构节省空间30%,支撑设备小型化趋势。
长寿命低成本:
耐磨性(硬度接近金刚石)与抗热震性(可承受50次1000℃急冷)使其寿命达10年以上。某氯碱企业统计显示,碳化硅换热器全生命周期成本较金属设备降低60%,投资回收期缩短至1.5年。
三、应用场景:四大领域驱动工业绿色升级
碳化硅换热器已渗透至高能耗、高腐蚀行业的核心环节,成为节能减排的关键装备:
化工领域:
硫酸生产:冷却高温二氧化硫气体,替代传统铸铁换热器,腐蚀速率从0.5mm/年降至0.02mm/年。
氯碱工业:预热/冷却烧碱溶液,温度控制精度达±1℃,避免副反应,产品合格率提升5%。
农药合成:在草甘*生产中,回收反应热用于预热原料,单吨产品能耗降低15%。
冶金行业:
钢铁余热回收:在转炉烟气余热锅炉中,将1600℃烟气降至300℃,回收热量用于发电,吨钢节能30kg标煤。
有色金属冶炼:在锌精馏炉中,预热助燃空气至600℃,使燃料消耗降低40%,锌回收率提升2%。
新能源领域:
多晶硅制备:回收反应尾气热量,使综合能耗从120kWh/kg降至90kWh/kg,助力光伏产业降本。
锂电池材料烧结:在高温窑炉中循环利用余热,使烧结周期缩短20%,产能提升25%。
环保工程:
废酸回收:在钛白粉生产中,浓缩废硫酸从30%提浓至70%,回收热量用于预热原料,年减少废酸排放10万吨。
烟气脱硝:在SCR脱硝系统中,预热还原剂(氨水)至最佳反应温度,脱硝效率提升至95%以上。
四、未来趋势:材料创新与智能融合开启新篇章
随着工业4.0与碳中和目标的推进,碳化硅换热器正向更高性能、更智能化的方向演进:
材料升级:
碳化硅-石墨烯复合材料导热系数突破300 W/(m·K),传热效率再提升30%。
形状记忆合金支架实现管束自修复,减少停机维护时间。
智能控制:
物联网传感器实时监测管壁温度、流体流速,预警泄漏风险,预测性维护准确率超98%。
数字孪生技术构建设备三维模型,优化流体分配,综合能效提升12%。
绿色制造:
闭环回收工艺使碳化硅材料利用率达95%,单台设备碳排放减少30%。
太阳能预热系统集成,推动“零碳工厂”建设,例如某化工园区采用该技术后,年节约蒸汽成本超百万元。
碳化硅换热器以其独特的材料优势与结构创新,正在重塑工业热交换的技术边界。从极端工况到精密控温,从节能降耗到智能运维,它已成为推动工业绿色转型的核心装备。随着材料科学与数字技术的持续突破,其应用场景将进一步拓展,为全球碳中和目标与可持续发展注入持久动力。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿