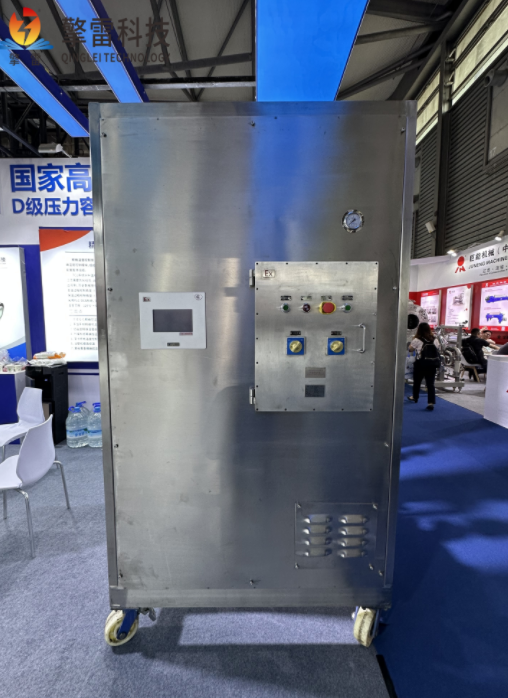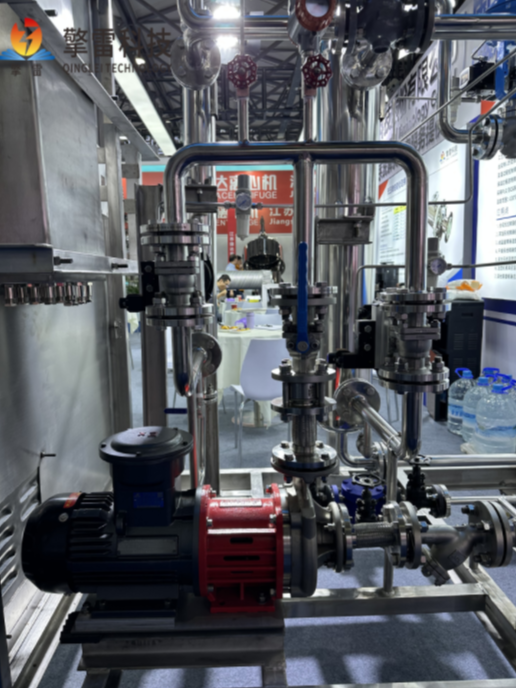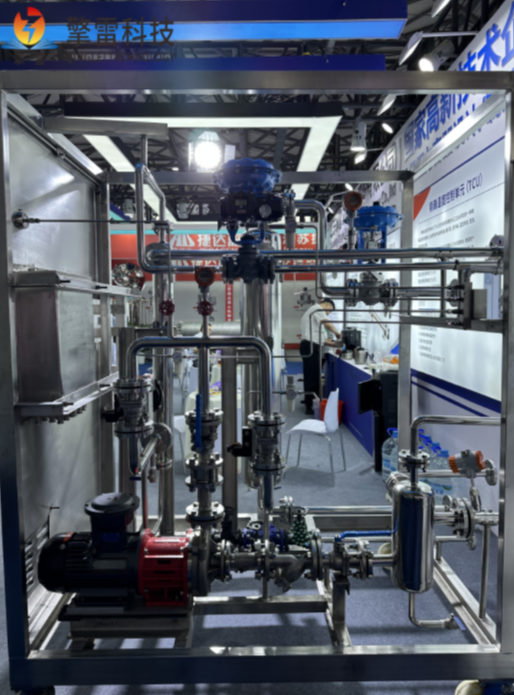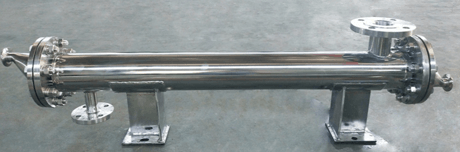
卫生型双管板换热器作为适配高卫生要求场景的专用传热装备,凭借双管板隔离设计与食品级材质选型,在食品加工、医药制剂、生物制品、饮料生产等行业的物料加热、冷却、灭菌辅助换热等环节占据核心地位,核心价值在于解决单管板设备可能存在的介质交叉污染风险,保障物料洁净度。
核心结构围绕 “卫生安全 + 高效传热” 优化,采用双层管板设计,中间设置隔离腔与排污口,从结构上阻断管程与壳程介质混合;管束选用 316L 或 316Ti 食品级不锈钢,表面经电解抛光处理(粗糙度 Ra≤0.8μm),无卫生死角,符合行业卫生规范;管板与管束通过胀接工艺固定,避免焊接残留污染,壳体采用不锈钢一体成型,内壁光滑易清洗。设备配备快开法兰、卡箍连接等部件,适配在线清洗(CIP)与在线灭菌(SIP)需求。
工作原理基于间壁式传热与逆流技术,物料与换热介质(纯净水、蒸汽、冷却水)分别在管程与壳程内流动,双管板隔离设计确保物料不受二次污染,湍流流道设计强化热交换,传热系数稳定在 1000-2500W/(m²・℃),换热效率达 85% 以上,适配 30-121℃温度范围的工艺需求。
技术优势集中体现为:卫生性达标,材质与结构符合食品、医药行业洁净标准;防交叉污染,双管板 + 隔离腔设计杜绝介质渗漏;维护便捷,快开结构与光滑表面便于清洗灭菌;适配性广,兼容液体、低粘度物料,可满足连续生产需求。广泛应用于乳制品杀菌冷却、药品中间体温控、饮料调配换热、生物发酵液温度调节等场景。
操作维护需贴合卫生要求:定期通过系统清洗设备内部,避免物料残留;检查双管板密封状态与隔离腔排污通畅性;长期停机时用纯水冲洗后干燥保存,防止微生物滋生。该设备以洁净安全的核心优势,成为高卫生标准生产流程的关键支撑。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿