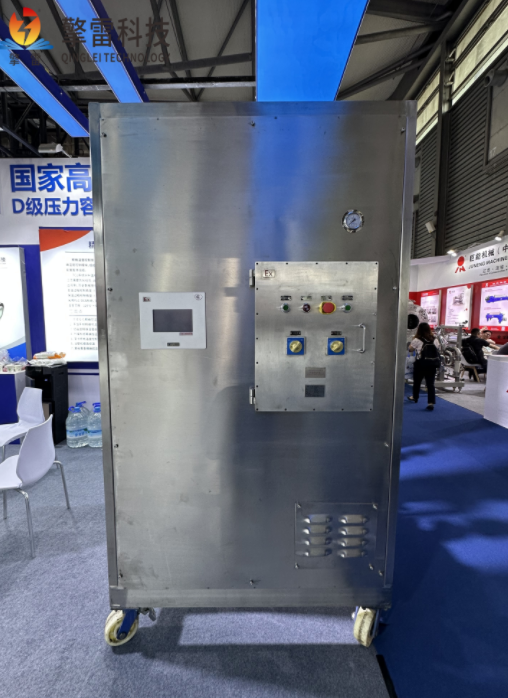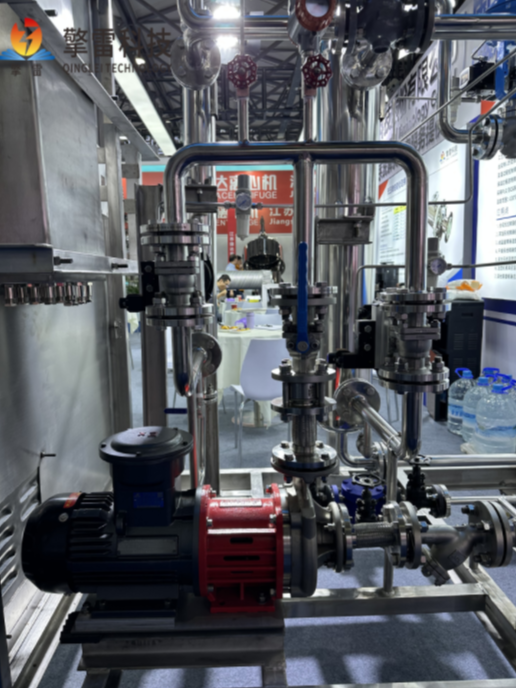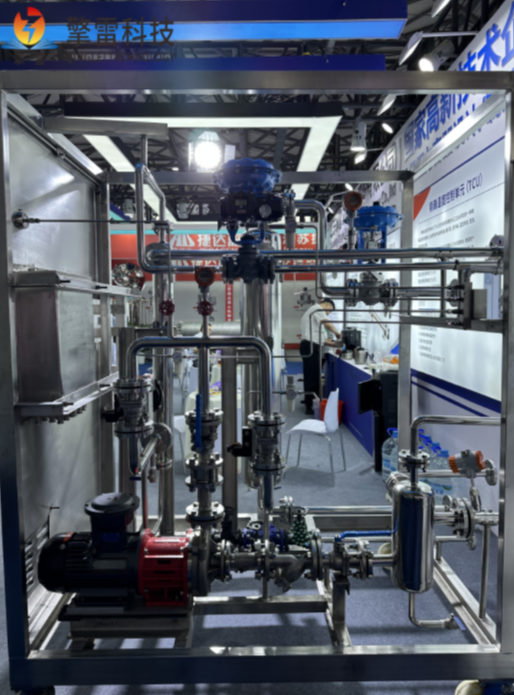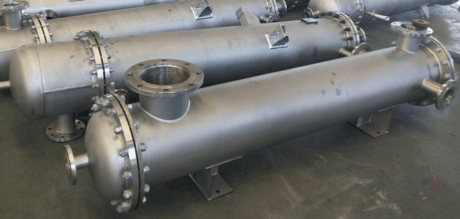
螺旋换热管换热器作为高效传热领域的创新装备,融合螺旋结构与间壁换热原理,凭借湍流强化与结构紧凑的核心优势,成为石油化工、LNG、新能源等行业极端工况的优选设备,破解了传统换热器效率低、体积大、抗结垢差的痛点。
其核心优势源于独特的螺旋管设计:换热管以 3°-20° 精准螺旋角成型,流体流动时受离心力作用产生二次环流(迪恩涡),湍流强度较传统直管提升 3-5 倍,传热系数达 5000-8000 W/(m²・℃),较列管式提升 30%-50%。逆流换热设计使端面温差可控制在 2℃以内,热回收效率超 95%,在乙烯裂解装置中可使余热回收效率提升 30%。管束两端预留自由伸缩段,能自适应 ±150℃大温差变形,避免热应力导致的泄漏,设计寿命达 30-40 年。
结构设计实现紧凑与可靠的平衡:单位体积传热面积达 100-170 m²/m³,体积仅为传统列管式的 1/10,重量减轻 40%,大幅节省安装空间。全焊接结构承压能力达 20MPa 以上,耐温范围覆盖 - 196℃至 800℃,适配深冷、高温高压等极端工况。材质选用 316L 不锈钢、钛合金或碳化硅复合材料,年腐蚀速率<0.005mm,抗结垢性能提升 70%,清洗周期延长至 12-18 个月。
应用场景广泛且表现突出:石油化工领域用于催化裂化烟气余热回收,年节约标煤超万吨;LNG 接收站中实现 - 162℃深冷液化,冷能回收效率提升 45%;氢能储运场景下精准控温 ±0.5℃,保障安全输送;食品医药行业符合 FDA 标准,无菌设计避免交叉污染。其模块化结构支持快速扩容与维护,维护成本降低 40%,在空间受限的海洋工程、船舶等场景中更具优势。
凭借高效传热、紧凑节能、耐极端工况的综合特性,该设备不仅满足传统工业节能需求,更在碳捕集、超临界发电等新兴领域展现广阔前景,为工业绿色转型提供关键装备支撑。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿