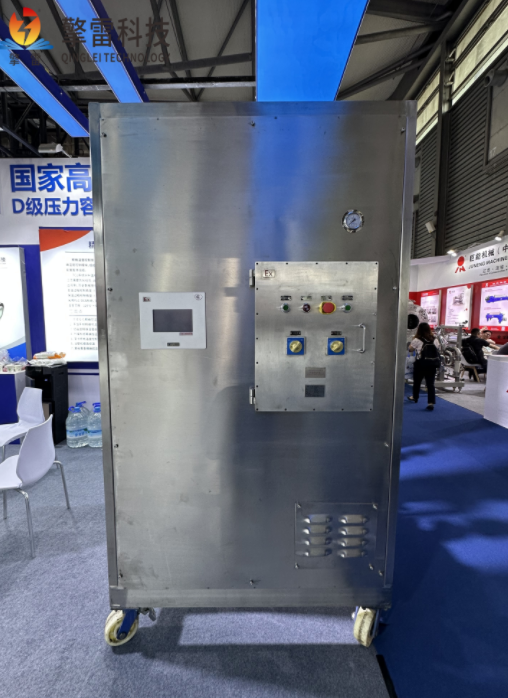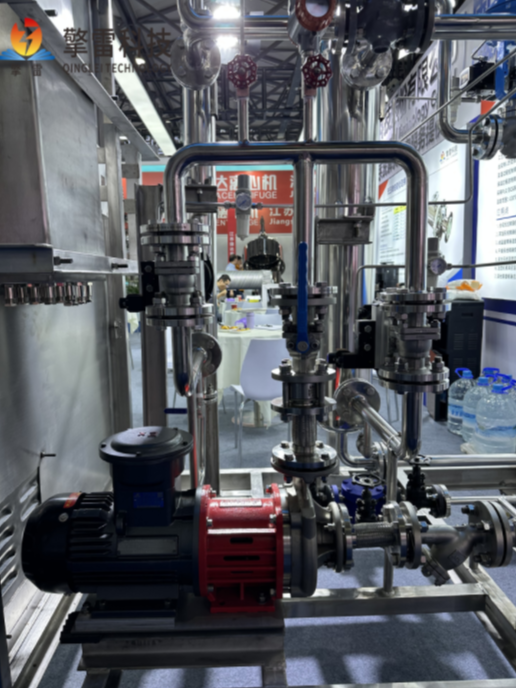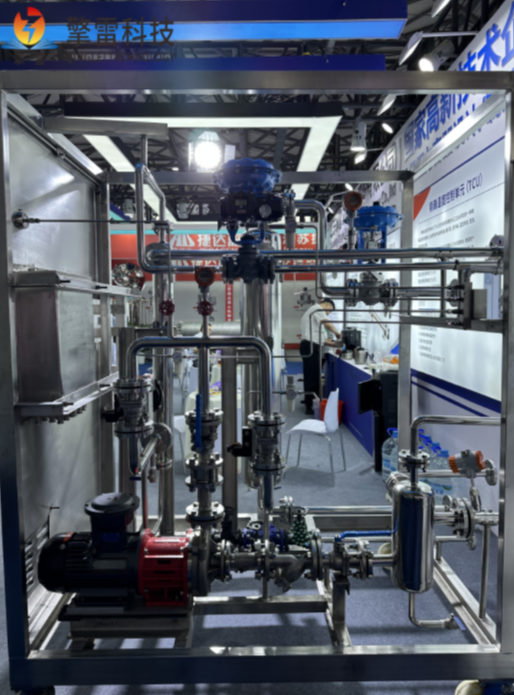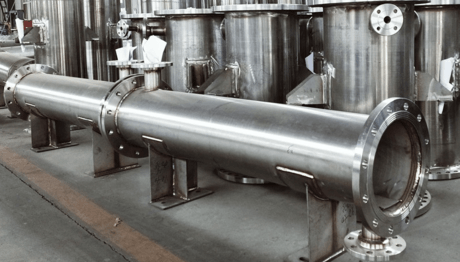
冷凝水回收装置作为工业节能领域的关键设备,正凭借其高效、环保的特性成为企业降本增效的重要工具。在蒸汽供热系统中,蒸汽释放热量后形成的冷凝水温度可达80℃以上,若直接排放不仅造成水资源浪费,其携带的显热更会形成能源损耗。冷凝水回收装置通过闭环回收系统,将这部分高温冷凝水及热量重新引入生产流程,实现能源的梯级利用。
该装置的核心技术在于全封闭式回收设计。传统回收方式因管道敞开易导致二次闪蒸,使冷凝水温度骤降并产生大量蒸汽泄漏。现代装置采用耐高温密封管道与防汽蚀泵体,通过压力平衡技术将冷凝水加压输送至锅炉给水系统,既避免热量散失,又防止设备气蚀损坏。部分先进型号还配备智能监测模块,可实时追踪水温、流量及水质参数,自动调节回收速率与净化处理流程。
实际应用中,该装置的节能效益显著。以化工行业为例,安装回收装置后,锅炉补水温度可从常温提升至70℃以上,燃料消耗降低15%-20%,同时减少软化水制备所需的化学药剂用量。在纺织印染企业,高温冷凝水直接用于染色工序,不仅缩短工艺时间,更因水质纯净减少了布面瑕疵率。据统计,一套中型回收装置年均可为企业节约标准煤数百吨,减少二氧化碳排放超千吨。
随着"双碳"目标推进,冷凝水回收装置的技术迭代加速。新型装置采用模块化设计,安装周期缩短至3天以内,且支持物联网远程运维。其应用领域也从传统工业扩展至商业综合体、医院等民用场景,为全行业节能减排提供了可复制的技术方案。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿