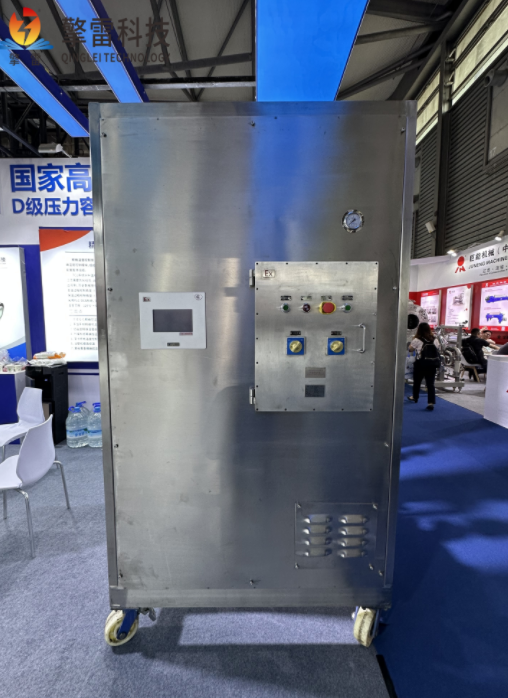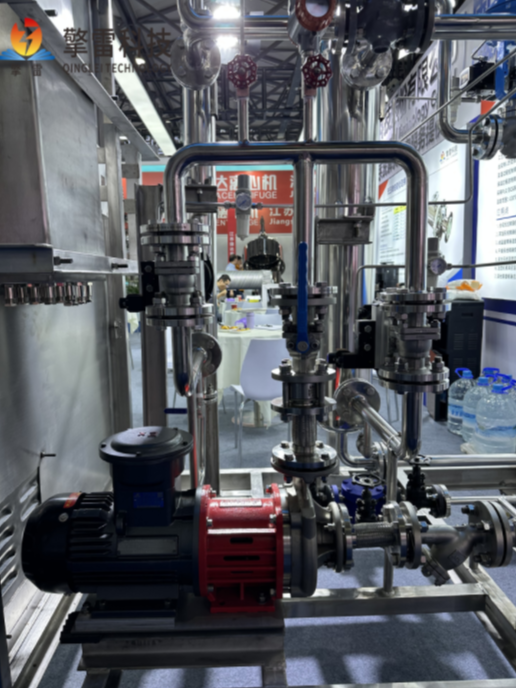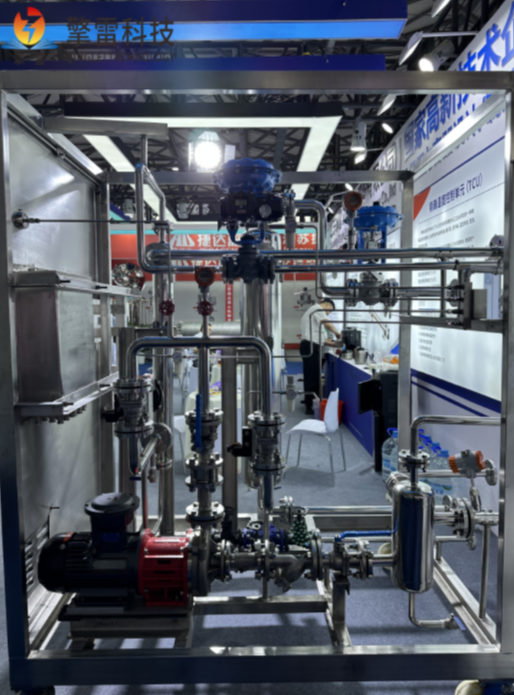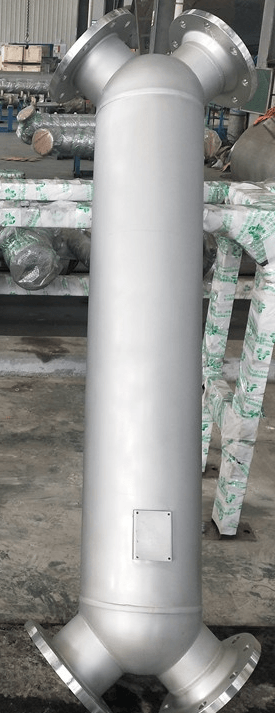
化工管式冷凝器作为化工生产中气液相变的核心设备,凭借高效传热、耐腐蚀性强及结构适应性强等特点,广泛应用于蒸馏、吸收、制冷等工艺环节。其核心由管束、壳体、管板、折流板及冷凝介质循环系统构成,通过管程走蒸汽、壳程走冷却介质的逆流设计,实现蒸汽快速冷凝为液体,冷凝效率可达98%以上。
设备多采用304/316L不锈钢或钛合金管束,配合碳钢或玻璃钢壳体,可耐受pH值2-12的介质环境,尤其适用于含氯离子、弱酸碱等腐蚀性工况。在某氯碱企业气液化项目中,钛合金管式冷凝器连续运行3年无泄漏,冷凝效率稳定在99.2%,较传统石墨设备寿命延长5倍。其模块化设计支持多管程组合,单台设备换热面积可达800m²,满足大规模化工生产需求。
优化设计方面,螺旋折流板结构使壳程冷却介质形成螺旋流动,湍流强度提升40%,传热系数达800-1200 W/(m²·℃),较传统弓形折流板节能20%。某炼油厂催化裂化装置应用后,油气冷凝温度从120℃降至45℃,轻烃回收率提高15%,年增效益超千万元。此外,设备支持在线清洗,高压水射流清洗周期延长至2年,维护成本降低60%。
随着化工行业对节能减排要求提升,管式冷凝器正向高效化、智能化升级。集成智能温控系统可实时调节冷却介质流量,确保冷凝温度波动≤±1℃,配合物联网模块实现远程监控,成为化工工艺优化与绿色生产的关键装备。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿