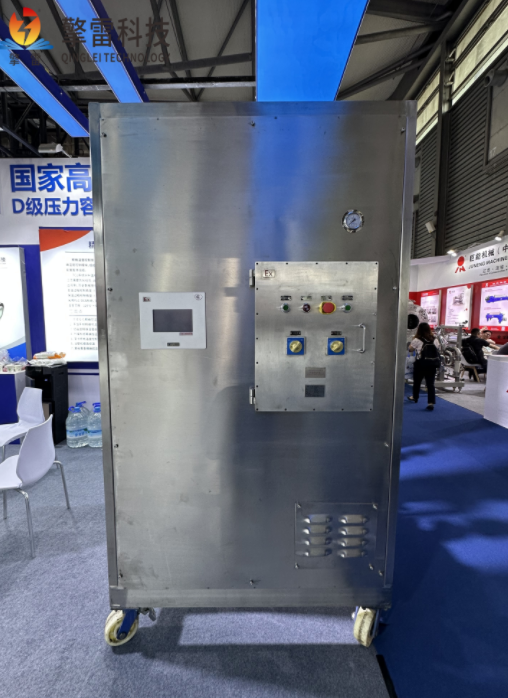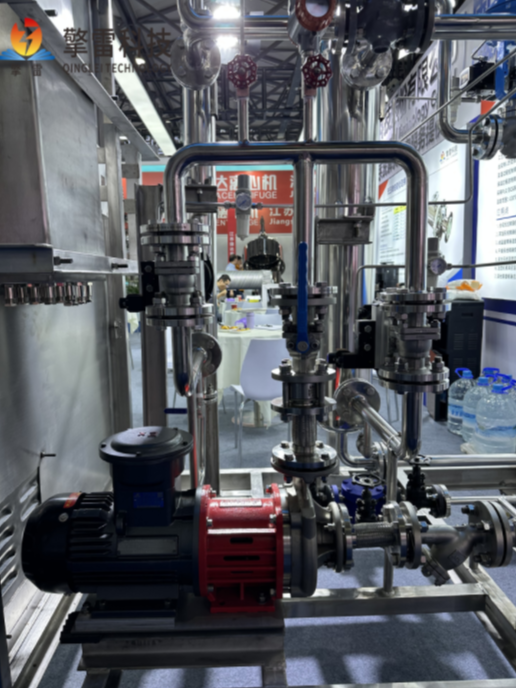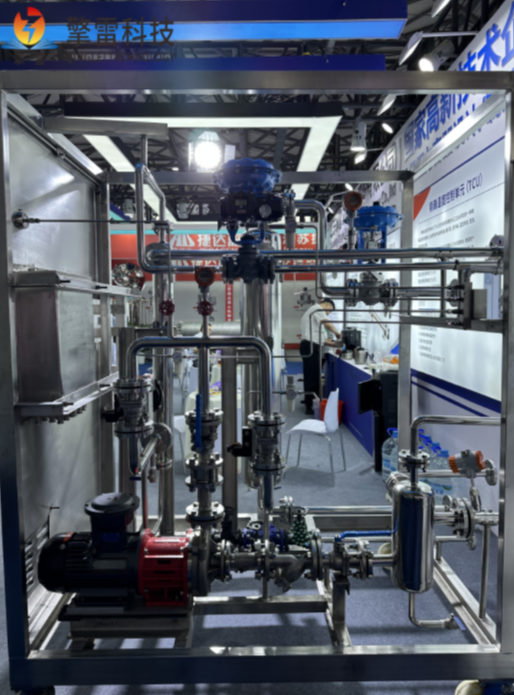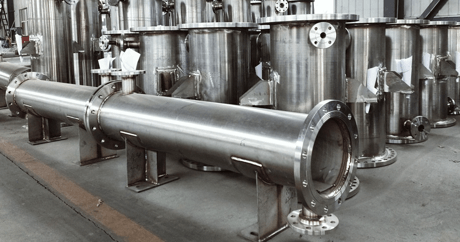
二级冷凝器是多级冷凝系统中的核心深度处理设备,专为一级冷凝后残余的低沸点、难冷凝气态介质设计,广泛应用于化工精馏、制药溶剂回收、制冷系统、石油化工轻烃回收等领域,通过二次冷凝进一步提升介质回收率与纯度,降低挥发性有机物排放。其核心结构多采用高效管壳式或板式设计,由耐腐蚀壳体、强化换热管束、分流装置及低温冷却回路组成,与一级冷凝器串联运行,形成 “粗冷凝 + 精冷凝” 的闭环流程,残余气态介质在壳程或管程中与低温冷却介质逆向充分接触,完成深度相变。
针对残余介质浓度低、冷凝难度大的特性,设备在结构上优化了流道布局与管束设计,采用横纹管、翅片管等强化传热元件,搭配螺旋折流板减少流动死区,使传热系数可达 1800—4200W/(m²・℃),较单级冷凝系统回收率提升 15%—25%,最终冷凝介质纯度可达 99.9% 以上。材质选择极具针对性,根据介质腐蚀性选用 316L 不锈钢、钛合金、哈氏合金等,耐温范围覆盖 - 50℃至 400℃,耐压可达 10—20MPa,能适配低温深冷、高温高压等复杂工况,有效抵御残余介质的侵蚀与冲刷。
其应用场景精准聚焦高要求分离需求:化工精馏工艺中,对乙醇、丙酮等易挥发溶剂进行深度回收,降低物料损耗;制药行业用于有机溶剂的二次冷凝,满足 GMP 无菌与环保排放标准;制冷系统中,对制冷剂蒸汽进行二次冷凝,保障循环效率与制冷效果;石油化工领域则针对轻烃、天然气凝液等组分,实现高效回收与提纯。维护方面,设备结构规整,支持管束整体抽出清洗,需定期清理管内外微量残留沉积物,避免堵塞或腐蚀,清洗周期通常为 6—12 个月,正常维护下使用寿命可达 8—15 年。这种兼具深度冷凝能力、高回收率与稳定性的特性,使其成为对分离精度和环保要求较高行业的必备设备,既提升了资源利用率,又降低了污染物排放,助力工业生产的高效与绿色发展。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿