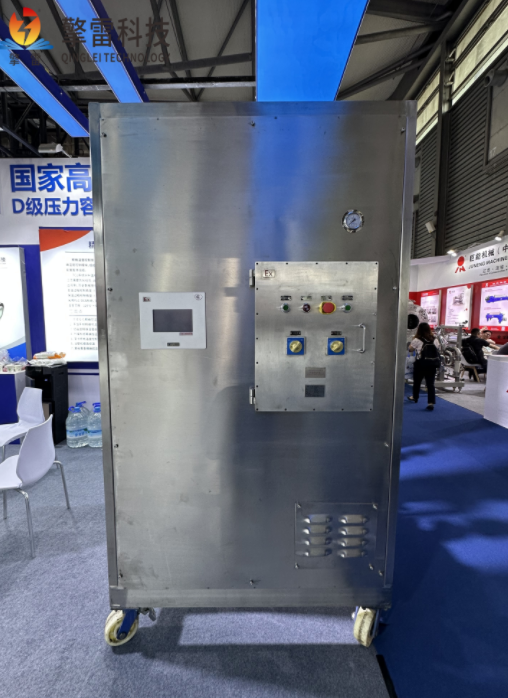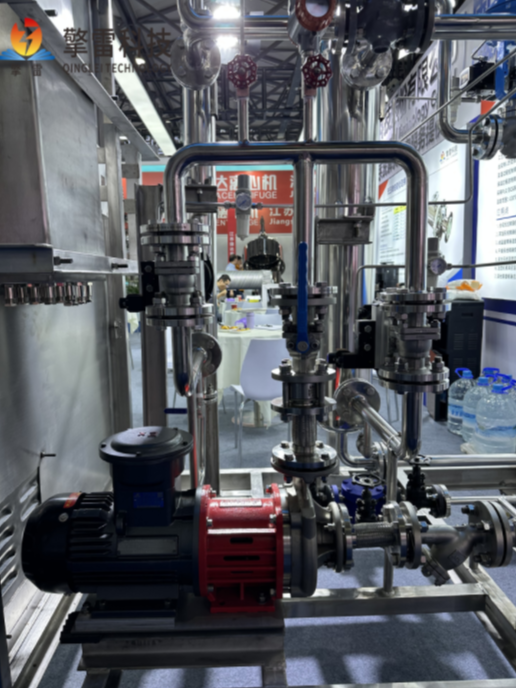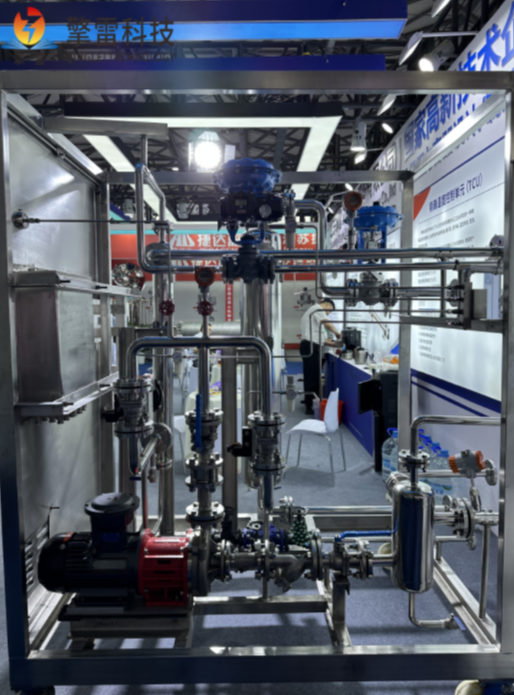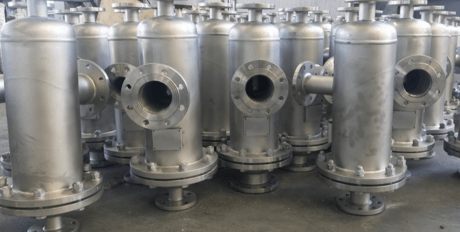
合成酒精尾气冷凝器是合成酒精生产工艺中尾气处理与资源回收的核心设备,专为捕获精馏、发酵工序排放尾气中的乙醇蒸汽及挥发性有机物设计,广泛应用于燃料乙醇、医药级无水乙醇、生物质乙醇制氢等生产场景,既能提升原料利用率,又能降低 VOCs 排放,契合环保与节能双重需求。其核心结构多采用高效列管壳式或蛇形管设计,由耐腐蚀壳体、强化换热管束、交错式挡板及缓存回收系统组成,尾气自下而上流经蛇形流道,与管内逆向流动的冷却介质充分接触,通过延长接触时间与增大换热面积实现深度冷凝。
针对酒精尾气易燃、易挥发且含微量有机酸的特性,设备材质优选 316L 不锈钢、Incoloy 825 合金等耐蚀材料,食品级应用场景中表面粗糙度控制在 Ra≤0.8μm,符合 FDA 与 GMP 标准,高温工况可选用钛合金 - 陶瓷复合管,耐温范围覆盖 - 20℃至 150℃,耐压可达 1.6—10MPa。结构上通过弓形折流板与螺旋导流板组合,使壳程湍流强度提升 3 倍,传热系数较普通冷凝器提高 30%—50%,搭配智能温控系统实现 ±0.5℃精准控温,乙醇回收率可达 95% 以上,回收纯度超 99.5%。
其应用场景精准适配多类酒精生产工艺:在玉米 / 木薯燃料乙醇项目中,日处理 10 万升醪液尾气可年增效超千万元;医药级乙醇生产中采用双管板结构确保零泄漏;生物质乙醇制氢场景中耐受高温腐蚀,系统综合能效超 85%。维护方面,设备支持管束整体抽出清洗,清洗周期为 6—12 个月,通过 CIP 在线清洗系统可减少微生物残留,正常维护下使用寿命达 10—15 年。此外,设备集成防爆设计与冷量回收系统,既规避酒精蒸汽泄漏风险,又能回收冷凝余热用于工艺预热,成为合成酒精行业实现绿色生产的关键装备。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿