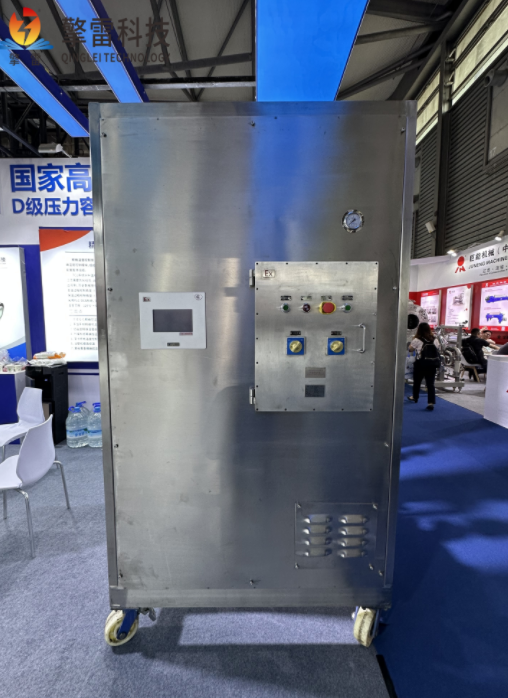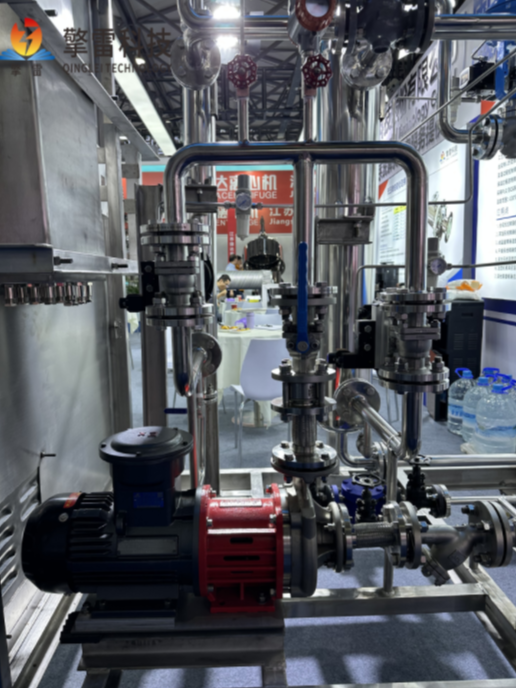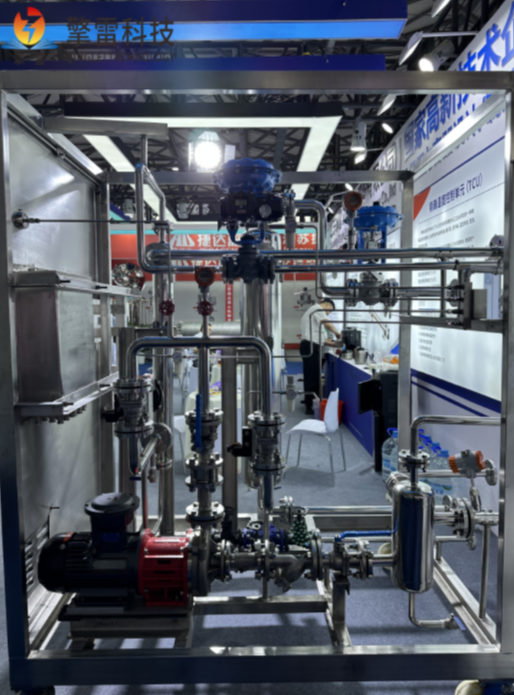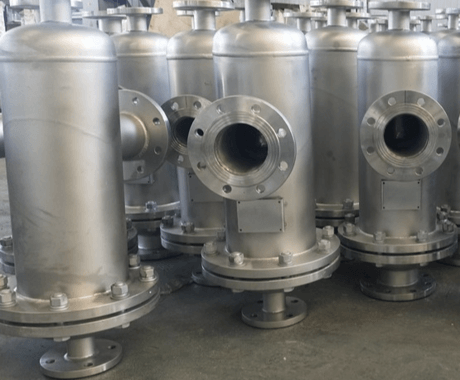
高效双管板换热器通过独特的双管板密封结构与强化传热设计,在化工、制药、食品等对安全性与效率要求严苛的领域展现出显著优势。其核心创新在于两端各设置两块独立管板,冷热流体通道完全隔离,即使单侧管板发生泄漏,介质也不会交叉污染,安全性较传统单管板设备提升300%。
设备采用全焊接结构,管束与管板通过强度胀接+密封焊双重固定,配合O型圈或金属缠绕垫片密封,可承受0.6-10MPa压力与-200℃至450℃极端温度。双管板间距通常为50-200mm,形成独立泄漏检测腔,通过压力传感器实时监测,泄漏响应时间缩短至10秒内,确保风险可控。例如,在抗生素生产中,该设计可防止冷却水渗入发酵液,避免整批产品报废。
传热效率方面,设备选用高效螺纹管或波纹管,管内流体在螺旋槽或波纹作用下形成强湍流,传热系数达2500-5000W/(m²·℃),较光管提升40%。某石化项目案例显示,替换传统设备后,蒸汽消耗量降低22%,冷却水用量减少18%,年节能效益超200万元。同时,双管板结构使设备紧凑度提升25%,占地面积减少15%,适合空间受限场景。
维护便捷性是其另一亮点。当单根换热管泄漏时,可通过专用堵头快速封堵,无需整体更换管束,维修时间从72小时缩短至8小时。设备材质涵盖304/316L不锈钢、哈氏合金及钛合金,可处理强腐蚀性介质,在海水淡化、湿法冶金等领域应用广泛。目前,该技术已衍生出浮头式、U型管式等变型,处理能力覆盖0.5-5000m³/h,成为高安全性需求场景的首选方案。

 ×
 首页

 我要采购
 我要供应
 我要推广
 我要投稿